Nei settori food, pet food e caffè la qualità del prodotto finito dipende anche dall’imballaggio che lo contiene. Deve preservarne la qualità nel tempo, garantire una chiusura efficace, resistere alle condizioni di conservazione previste: snack, crocchette, cereali e caffè tostato presentano grassi, aromi o componenti igroscopici che richiedono proprietà barriera specifiche per umidità, grassi, ossigeno e luce.
Non sempre un singolo materiale è in grado di soddisfare tutte queste esigenze. Per questo, nell’industria del packaging, si ricorre frequentemente a strutture multistrato, progettate combinando materiali con caratteristiche complementari. È il ruolo affidato all’extrusion coating: un polimero fuso viene estruso su un substrato in movimento (carta, cartone, film plastici, alluminio) per ottenere un composito multifunzionale.
Le prestazioni del packaging finale dipendono tanto dalla scelta dei materiali quanto dalla capacità della linea di lavorarli e accoppiarli in modo efficiente.
Come funziona una linea di extrusion coating
Nel processo di extrusion coating, il polimero fuso esce da una testa a T e viene depositato su un substrato piano in movimento, come carta, cartone, poliestere, fogli metallici, alluminio, cellophane, tessuti, non tessuti e altre materie plastiche. Il substrato rivestito passa poi tra un rullo pressore gommato e un rullo di raffreddamento cromato: la pressione ottimizza adesione e superficie, il raffreddamento riporta il fuso allo stato solido con la finitura richiesta, e il materiale viene avvolto.
Nella variante extrusion coating & laminating (laminazione a sandwich) lo strato estruso funge da adesivo tra due o più substrati, che vengono accoppiati mentre il rivestimento è ancora caldo e poi pressati insieme. Il processo, eseguito in linea, non utilizza solventi né adesivi chimici, e a seconda del prodotto può richiedere una o più fasi di rivestimento e laminazione.
Quali materiali si possono combinare con il rivestimento per estrusione?
La possibilità di accoppiare materiali differenti consente di conferire all’imballaggio proprietà che difficilmente potrebbero essere ottenute utilizzando un solo strato.
Tra i materiali per le applicazioni di extrusion coating e laminazione:
- Polimeri – LDPE, LLDPE, HDPE, EVA, EVOH, CPP, TPU e ionomeri come Surlyn.
- Substrati – carta, cartone, foglio di alluminio, tessuto non tessuto, tessuti industriali e film plastici, tra cui BOPET, BOPP e CPP.
La scelta della combinazione dipende dalle prestazioni richieste, dalle caratteristiche del materiale di supporto e dalle condizioni di utilizzo dell’imballaggio. L’intervallo di spessore dei film è compreso tra 8 e 250 μm, da adattare in base alla specifica applicazione e alla configurazione della linea.
Non esiste, quindi, un’unica soluzione di extrusion coating valida per ogni prodotto. Occorre definire la struttura più adatta valutando le proprietà di ciascun materiale, la compatibilità tra gli strati e le caratteristiche che l’imballaggio dovrà mantenere durante il suo intero ciclo di vita.
Requisiti tecnici del coating per applicazioni alimentari
La progettazione di una linea per il packaging alimentare deve tenere conto di due aspetti strettamente collegati: le prestazioni richieste al materiale finito e la capacità dell’impianto di produrlo con caratteristiche invariate nel tempo.
Conformità al contatto alimentare
La conformità riguarda l’intera struttura: polimeri, additivi, primer ed eventuali adesivi. Il riferimento normativo sono le disposizioni sui materiali e oggetti a contatto con gli alimenti (MOCA): il Regolamento (CE) 1935/2004, il Regolamento (CE) 2023/2006 sulle buone pratiche di fabbricazione e, per le materie plastiche, il Regolamento (UE) 10/2011, che fissa limiti di migrazione globale e specifica.
Dal 12 agosto 2026 si applicano inoltre i limiti sui PFAS del Regolamento (UE) 2025/40 (PPWR): gli imballaggi a contatto con alimenti che superano le soglie fissate non possono più essere immessi sul mercato UE, e non è previsto un periodo di smaltimento delle scorte. Per carta e cartone destinati a resistere a grassi e umidità, il rivestimento in poliolefina applicato per estrusione è una delle soluzioni percorribili per ottenere barriera senza trattamenti fluorurati.
Per il pet food, invece, il quadro relativo ai mangimi deve essere verificato specificamente in relazione al mercato di destinazione. Il Regolamento (CE) n. 767/2009 disciplina l’immissione sul mercato e l’utilizzo dei mangimi, includendo requisiti relativi al confezionamento e alla presentazione. Non è quindi corretto trasferire automaticamente ogni requisito del packaging destinato all’alimentazione umana senza valutare l’applicabilità della normativa al singolo caso.
La verifica della conformità deve considerare la struttura finale, le condizioni di utilizzo e il tipo di alimento previsto. In base all’applicazione, possono essere necessari test di migrazione, documentazione di conformità e informazioni sufficienti a dimostrare l’idoneità del materiale nelle condizioni d’uso dichiarate.
La responsabilità della conformità finale è di chi immette l’imballaggio sul mercato, ma la linea deve consentire di mantenerla: processo stabile, rulli smontabili rapidamente per i cambi e pulizia agevole.
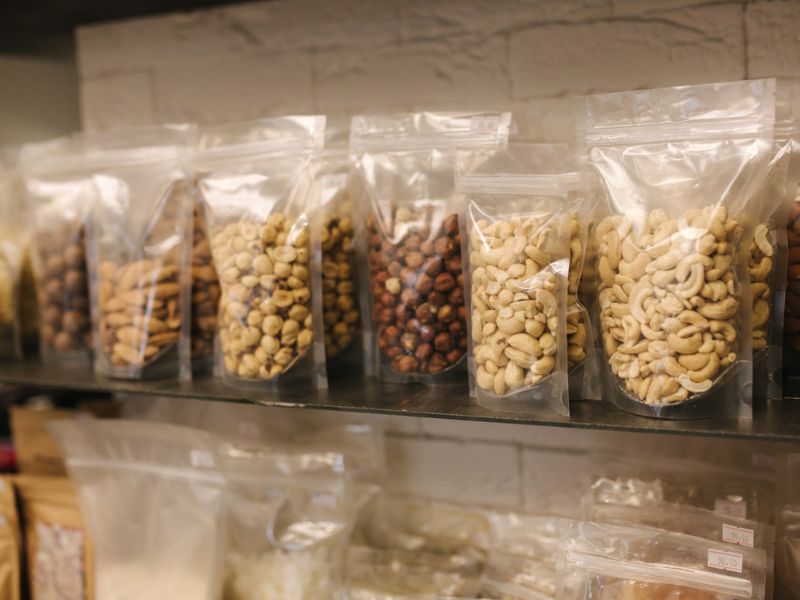
Piena conformità alimentare con l’extrusion coating per il packaging del settore food
Proprietà barriera: umidità, ossigeno, grassi e aromi
La scelta dei materiali non riguarda soltanto le prestazioni del singolo polimero. Occorre valutare come i diversi strati interagiscono tra loro durante l’estrusione, la laminazione e l’impiego finale.
La scelta della resina dipende dalla funzione richiesta:
- LDPE, LLDPE, HDPE – barriera all’umidità e, in genere, ai grassi.
- Ionomeri (Surlyn), EVA, CPP – adesione e semplicità di sigillo.
- EVOH – barriera all’ossigeno e agli aromi. È sensibile all’umidità, per cui viene inserito tra strati di poliolefina, con una configurazione in coestrusione.
- Foglio di alluminio – barriera pressoché totale a luce, ossigeno e umidità.
A seconda del prodotto, la progettazione può richiedere uno o più passaggi di rivestimento e laminazione. L’architettura finale deve essere definita considerando anche la possibilità di mantenere sotto controllo spessori, adesione e produzione.
Assenza di odori, solventi residui e gestione termica
Nel pet food e nel caffè le caratteristiche olfattive sono un parametro di qualità. Il processo in linea evita il problema dei solventi residui eadesivi. Resta da presidiare la temperatura del fuso: le poliolefine nell’extrusion coating lavorano spesso intorno ai 300 °C, e temperature o tempi di permanenza eccessivi possono causare ossidazione del polimero e note olfattive indesiderate. Il raffreddamento non deve essere considerato soltanto una fase finale: contribuisce alla formazione del prodotto e alla costanza del ciclo produttivo.
Per questo contano la stabilità dell’estrusore e il controllo termico della testa. Il gruppo di laminazione BG Plast è progettato per garantire una temperatura uniforme sulla superficie del rullo attraverso circuiti di raffreddamento elicoidali. La configurazione comprende rulli di raffreddamento cromati, rulli pressori gommati con rivestimento antiaderente e controllo pneumatico della pressione.
Adesione tra substrato e polimero
L’adesione è uno dei requisiti fondamentali dell’extrusion coating. I materiali accoppiati devono mantenere la coesione della struttura durante le successive fasi di lavorazione e nell’utilizzo previsto del packaging.
Le caratteristiche superficiali del substrato influenzano il modo in cui il polimero fuso si distribuisce e aderisce. Quindi, in funzione dei materiali utilizzati, può essere necessario intervenire sulla superficie prima dell’estrusione.
Substrati diversi richiedono trattamenti differenti. Sono disponibili trattamenti corona, a fiamma e al plasma, scelti in funzione del materiale, e un eventuale gruppo primer a base d’acqua o solvente.
Spessore e uniformità del rivestimento
Lo spessore dei film estrusi va da 8 a 250 µm. Su grandi superfici, un eccesso di materiale incide sul costo, mentre uno spessore insufficiente può compromettere la barriera con difetti puntuali e delaminazione.
Il controllo deve riguardare sia l’uniformità lungo la direzione di produzione sia la distribuzione del materiale sull’intera larghezza utile. Occorre coordinare diversi parametri: portata dell’estrusore, velocità della linea, temperatura del polimero, regolazione dei labbri della filiera e condizioni di accoppiamento.
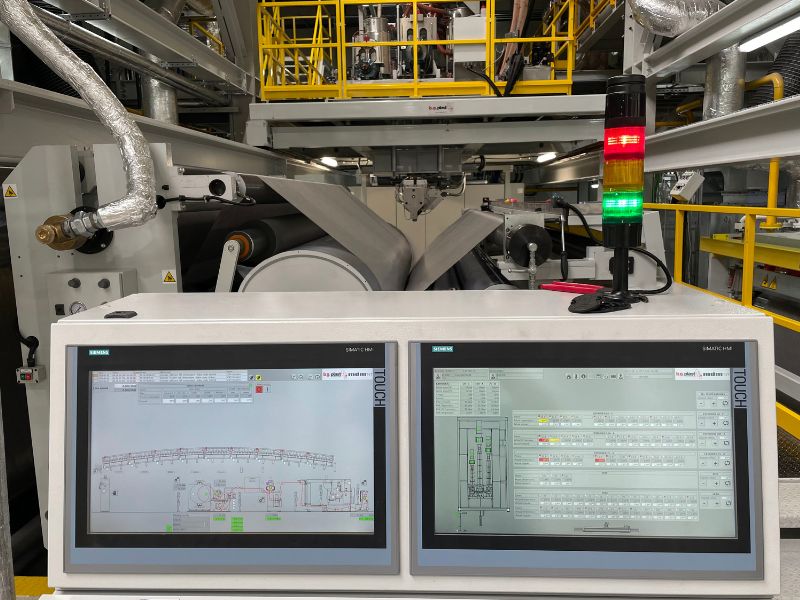
Una testa a T con regolazione manuale o automatica permette di intervenire sulla distribuzione del materiale estruso. L’integrazione di sistemi di misurazione dello spessore in linea può inoltre supportare il controllo dello strato singolo o dello spessore complessivo della struttura.
Extrusion coating per l’alimentare: dai cartoni per liquidi agli involucri per snack
Nel packaging destinato all’alimentazione umana, l’estrusione di spalmatura trova impiego in prodotti che devono rispondere a esigenze funzionali anche molto differenti.
Tra le applicazioni i cartoni per latte, succhi e vino, gli involucri per snack, le confezioni per zuppe e alimenti caldi e il cartone rivestito per bicchieri.
La scelta dei materiali deve tenere conto della protezione richiesta, della compatibilità con il liquido contenuto e delle condizioni di riempimento e conservazione. Nei packaging asettici, la struttura complessiva deve essere progettata in relazione ai requisiti specifici del sistema di confezionamento: non è sufficiente considerare le proprietà del solo strato estruso.
A seconda dell’applicazione, possono assumere rilevanza la resistenza all’umidità, la tenuta della confezione, la compatibilità con alimenti grassi o acquosi e la resistenza alle condizioni termiche previste durante il riempimento o l’impiego.
La linea di estrusione deve essere configurata in modo da ottenere lo strato previsto e mantenere un’adesione adeguata, limitando le variazioni che potrebbero compromettere la qualità del laminato.
Packaging per pet food: protezione del prodotto e controllo degli odori residui
Nel pet food il packaging deve essere progettato per preservare le caratteristiche del prodotto durante lo stoccaggio e il trasporto. In base alla tipologia di alimento, possono essere rilevanti la protezione dall’umidità, la resistenza della confezione, l’integrità delle chiusure e la compatibilità del materiale con il contenuto.
Un aspetto particolarmente importante è poi la gestione degli odori. Gli alimenti per animali, infatti, possono essere sensibili alla presenza di odori estranei, inclusi quelli eventualmente associati a residui di processo.
La laminazione per estrusione può utilizzare lo strato polimerico fuso per accoppiare i substrati senza ricorrere, nella fase di accoppiamento, a solventi o adesivi separati potenzialmente responsabili di odori residui.
La progettazione della linea deve quindi tenere conto non soltanto delle prestazioni meccaniche del packaging, ma anche delle caratteristiche che possono influire sulla qualità del prodotto durante la conservazione.
Packaging per caffè: barriera all’umidità e conservazione degli aromi
Per il caffè la struttura dell’imballaggio assume un ruolo fondamentale nel preservarne le caratteristiche organolettiche durante la conservazione. L’umidità, l’esposizione all’ossigeno e la perdita dei composti aromatici sono aspetti da considerare nella definizione delle prestazioni richieste al packaging.
La soluzione non consiste necessariamente nell’aggiungere un numero maggiore di strati: occorre individuare la combinazione di materiali più adatta alle specifiche del prodotto e alle condizioni di conservazione previste. Le prestazioni effettive dipendono dalla formulazione multistrato, dagli spessori, dalla qualità dell’accoppiamento e dall’integrità delle chiusure della confezione.
La linea di extrusion coating deve garantire una distribuzione omogenea del materiale, una buona adesione tra i componenti e una stabilità di processo adeguata alle caratteristiche del packaging.
Lo spessore è tra le caratteristiche principali che determinano le prestazioni del packaging per il caffè
| Settore | Fattori di degrado | Funzione del coating | Applicazioni principali |
|---|---|---|---|
| Pet food | Migrazione e ossidazione dei grassi, odori, umidità | Barriera a grassi e umidità, assenza di odori residui, sigillabilità | Imballaggi per alimenti per animali |
| Food | Umidità, ossigeno, luce | Barriera e saldabilità | Involucri per snack, zuppe e alimenti caldi; cartoni asettici per latte, succhi e vino; cartone patinato per bicchieri |
| Caffè | Ossigeno, umidità, perdita di aromi | Barriera all’ossigeno e agli aromi, tenuta della confezione | Confezioni di caffè |
Food, pet food e caffè: requisiti per settore
Cosa deve garantire una linea di extrusion coating per il settore alimentare
La scelta di una linea di extrusion coating non dovrebbe partire soltanto dalla velocità nominale o dalla capacità produttiva. È importante valutare le caratteristiche del prodotto finale e definire di conseguenza materiali, configurazione dell’impianto e sistemi di controllo.
Estrusore monovite: controllo della portata e dello spessore
L’estrusore deve fondere e omogeneizzare il polimero, per garantire una portata in linea con la velocità di produzione e lo spessore richiesto.
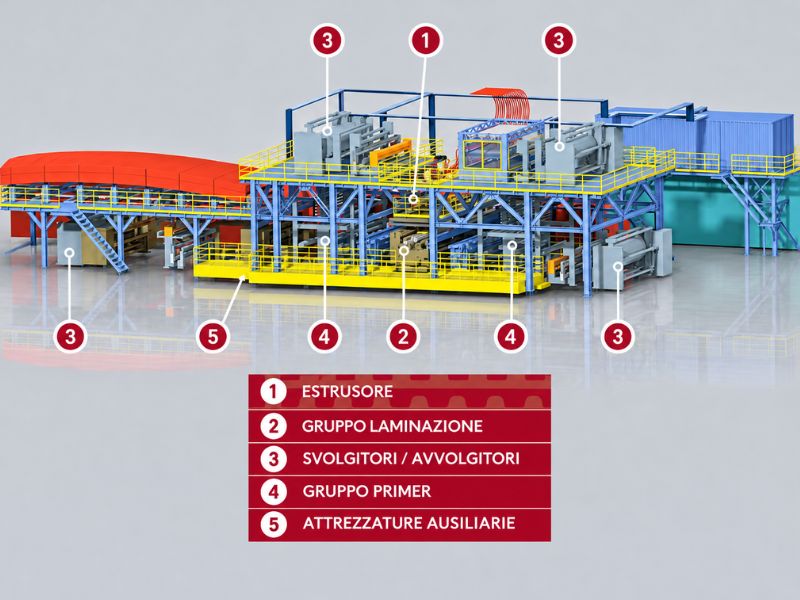
Il cuore degli impianti che propone BG Plast è l’estrusore monovite serie TM, con accoppiamento diretto motore/riduttore, motori AC raffreddati ad aria o ad acqua e, su richiesta, motori coppia senza riduttore. La gamma da TM 65 a TM 160 copre portate da 260 a 1.100 kg/h per l’LDPE e da 210 a 900 kg/h per il PP. Vite e cilindro sono realizzati in acciai 41 CrAlMo7 e 38 CrAlMo7, nitrurati e, su richiesta, con rivestimenti duri o tecnologia bimetallica. Il carrello dell’estrusore è regolabile su tre assi per garantire la posizione ottimale del fuso.
La testa a T può essere fornita con regolazione manuale o automatica dei bulloni del labbro, Feed-block di alimentazione per la coestrusione e sistema interno di riduzione della larghezza di estrusione. Consente di realizzare strutture multistrato con funzione barriera e di controllare la distribuzione del materiale.
Gruppo di laminazione: pressione uniforme e raffreddamento
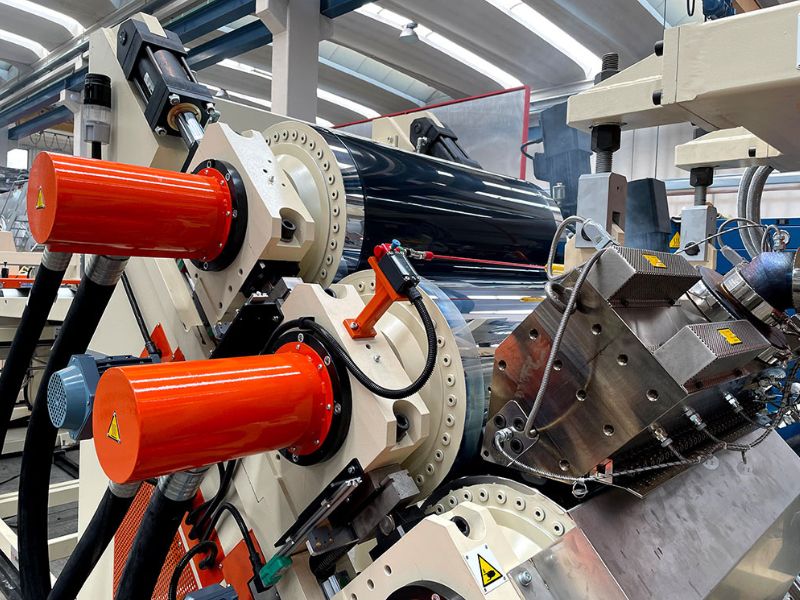
Il gruppo è progettato per mantenere una temperatura uniforme sulla superficie del rullo, grazie a circuiti elicoidali che generano una velocità incrementale nella circolazione dell’acqua di raffreddamento.
BG Plast propone rulli di raffreddamento di grande diametro con superficie cromata mat (superfici speciali su richiesta), contro rulli pressore raffreddati e cromati lucidi, rulli pressore gommati con rivestimento antiadesivo in PTFE e controllo pneumatico della pressione. I rulli sono rapidamente smontabili per la sostituzione e l’unità può avere regolazione in altezza e in direzione macchina tramite servomotori.
The lamination unit of BG Plast extrusion coating lines
Primer, surface treatments, and thickness control
Substrate surface treatment can be decisive in achieving adequate adhesion.
The primer unit is available with water- or solvent-based formulations, featuring “easy sleeve” changeovers and anilox or rotogravure roll systems. Corona, flame and plasma treatments are selected based on the substrate, while thickness gauges paired with the automatic T-die enable control over individual layer or total structural thickness.
Unwinders and winders: continuity and material management
BG Plast unwinders and winders can manage roll diameters ranging from 400 to 1,800 mm, equipped with semi-automatic or fully automatic splicing systems and line speeds up to 500 m/min in automatic mode.
Advantages of extrusion coating for flexible and aseptic packaging
- Targeted barrier performance against moisture, oxygen, fats and aromas, with structures tailored to specific products.
- In-line process without solvents or chemical adhesives, reducing the risk of residual odors.
- Coating and lamination in a single pass, even across multiple substrates.
- Recipe flexibility: the same line can process various resins and substrates, from paper and cardboard to films and aluminum.
- Efficient raw material usage, thanks to precise thickness control.
BG Plast extrusion coating lines: a configuration built around packaging needs
There is no single structure suitable for every product. The project begins with analyzing the product to be packaged, the substrate, required shelf life and regulatory requirements. Only then does the tailor-made design of an extrusion coating line begin: resins, co-extrusion, layer thicknesses and plant configuration are defined. This is our working methodology: customer requirements analysis, engineering, manufacturing, and in-house testing.
When evaluating a new line, it is helpful to start with a few key questions:
- Which materials need to be laminated and what properties must each layer offer?
- What thicknesses, widths and barrier characteristics are required for the final product?
- Which surface treatments are required to ensure proper adhesion?
- What adjustment and measurement systems are needed to maintain process control?
- What are the requirements for winding, productivity, and operational continuity?
Our goal is to assist you at every stage, because for packaging manufacturers, having a line configured around these specific needs means managing laminate characteristics with greater confidence and efficiency.
That is why we design and manufacture complete extrusion coating and lamination lines for thermoplastic materials, developing tailored solutions according to our customers’ application specifications.
If you are evaluating a new extrusion coating line or upgrading an existing plant, contact us.